

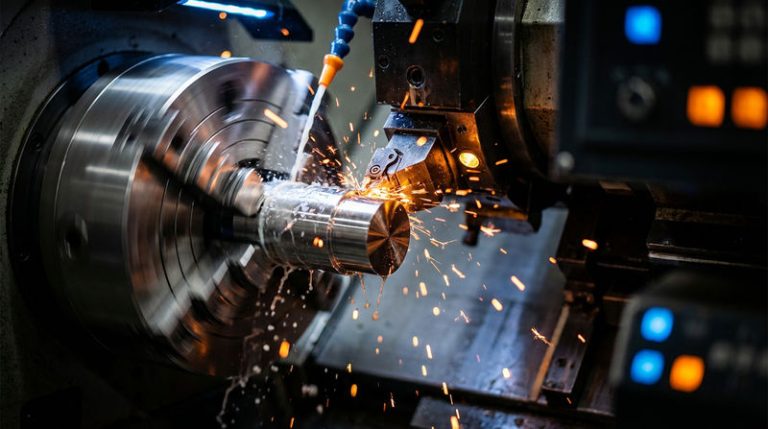
Токарная обработка — это формирование поверхностей вращения при вращении заготовки и подаче резца. Простая по принципу операция, за которой стоит целая система приёмов: от способа закрепления заготовки до последовательности переходов, определяющей, выйдет деталь в допуск или нет.
Что делают на токарном станке
- Наружное точение. Цилиндрические и конические поверхности, торцы, галтели, фаски.
- Растачивание. Обработка внутренних поверхностей: отверстий, внутренних канавок, внутренних конусов.
- Подрезка торца. Формирование плоской поверхности, перпендикулярной оси вращения.
- Прорезание канавок. Под уплотнительные кольца, стопорные кольца, для выхода инструмента.
- Нарезание резьбы. Резцом или резьбовой пластиной, наружной и внутренней.
- Сверление по центру. Осевое отверстие, выполняемое из задней бабки.
- Отрезка. Отделение готовой детали от заготовки при работе из прутка.
На современных токарных центрах к этому добавляется приводной инструмент — фрезерование лысок и пазов, сверление вне оси, нарезание резьбы в радиальных отверстиях. Такое оборудование позволяет обработать деталь целиком за один установ.
Достижимая точность
Ориентиры для станка с ЧПУ в нормальных условиях:
- Черновое точение — IT12–IT14, шероховатость Ra 6,3–12,5. Задача этапа — быстро снять припуск.
- Чистовое точение — IT8–IT9, Ra 1,6–3,2. Стандартный результат для большинства деталей.
- Тонкое точение — IT7, Ra 0,8. Требует жёсткой системы, острого инструмента и малой подачи.
- IT6 и точнее — только шлифованием или доводкой.
Отдельно нормируются радиальное биение и соосность. Обработка всех поверхностей за один установ даёт биение в пределах нескольких сотых миллиметра естественным образом. При обработке с переустановкой в центрах или с перехватом требования по соосности выполняются сложнее.
Способы закрепления и что они дают
Патрон
Самый распространённый способ: трёхкулачковый самоцентрирующий патрон. Быстро, удобно, но для длинных деталей недостаточно жёстко — при отношении длины к диаметру больше четырёх начинается прогиб.
В центрах
Заготовка базируется по центровым отверстиям на торцах. Даёт хорошую соосность и позволяет переустанавливать деталь без потери базы — например, после термообработки. Именно поэтому центровые отверстия на валах не декоративный элемент чертежа, а технологическая необходимость.
Патрон и люнет
Для длинных валов применяют дополнительную опору — люнет, которая воспринимает усилие резания и снижает прогиб. Без него длинный вал получится с седловидностью: в середине диаметр больше, чем у краёв.
Цанговый зажим
Для точных деталей небольшого диаметра. Обеспечивает лучшую центровку и меньшую деформацию заготовки, чем кулачковый патрон.
Проблемные случаи
Длинные валы
Основные трудности — прогиб под усилием резания и вибрация. Решаются применением люнетов, разбивкой обработки на переходы с меньшей глубиной резания, обработкой от середины к краям. Правка вала после термообработки — отдельная операция, которую надо предусматривать в маршруте.
Тонкостенные детали
Втулка со стенкой в пару миллиметров деформируется от усилия зажима в патроне: после снятия она перестаёт быть круглой. Решения — зажим по большей площади через разжимную оправку, снижение усилия зажима, финишный проход при минимальном закреплении.
Труднообрабатываемые материалы
Нержавеющие стали склонны к наклёпу и налипанию на инструмент. Жаропрочные сплавы и титан плохо отводят тепло, стойкость пластин падает. Всё это меняет режимы и расход инструмента, а значит и стоимость детали.
Обработка после термообработки
Закалённую поверхность точить обычным твёрдым сплавом нельзя. Варианты: точение специальными пластинами на низких скоростях, шлифование, либо перестройка маршрута так, чтобы точные размеры получались до закалки с учётом деформации.
Что важно указать в чертеже вала
- Допуски на посадочные диаметры с обозначением поля посадки, а не просто симметричным отклонением.
- Требования к соосности и радиальному биению с указанием базы.
- Шероховатость на рабочих поверхностях — особенно там, где работают уплотнения.
- Наличие центровых отверстий и требования к ним, если планируется обработка в центрах.
- Канавки для выхода шлифовального круга, если предусмотрено шлифование в упор к торцу.
- Радиусы галтелей в переходах диаметров. Острый угол в переходе — концентратор напряжений и типичное место усталостного разрушения вала.
- Твёрдость и глубину упрочнённого слоя, если предусмотрена термообработка.
Экономика точения
Ставка нормо-часа на токарных работах обычно ниже, чем на фрезерных: оборудование дешевле, оснастка проще, съём материала выше. По рынку токарная обработка металла предлагается начиная примерно от полутора тысяч рублей за нормо-час, что делает её самой доступной из операций механической обработки.
Практический совет по снижению стоимости: работайте с сортаментом. Если диаметр детали близок к стандартному диаметру прутка, припуск на обработку минимален и время точения сокращается. Разница между заготовкой 50 мм и 55 мм для детали диаметром 48 мм может составить заметную долю стоимости.
Второй приём — унификация. Одинаковые радиусы галтелей, одинаковые фаски, одинаковые шаги резьб в пределах детали означают меньше смен инструмента и меньше времени наладки.